Измерительный щуп для станка с ЧПУ: виды, принцип работы, выбор
Измерительный щуп превращает обрабатывающий центр или токарный станок в средство контроля: станок сам находит базы заготовки, проверяет размеры и измеряет длину и радиус инструмента. Без щупа наладчик делает это вручную, на каждую деталь уходят минуты, а ошибка оператора напрямую превращается в брак. При этом на рынке много моделей с разным способом передачи сигнала, принципом срабатывания и областью применения, и выбор «по цене» часто заканчивается пропусками сигнала или нестабильной точностью. В статье разберём, как работает щуп, какие бывают виды, как подобрать модель под станок и что сделать, чтобы измерения оставались повторяемыми.
- Принцип работы и назначение щупа
- Виды измерительных щупов
- Сравнение способов передачи сигнала
- Как выбрать щуп для своего станка
- Подключение, программирование и калибровка
- Типичные ошибки и обслуживание
- Заключение
Принцип работы и назначение щупа
Щуп устанавливают в шпиндель вместо инструмента (щуп заготовки) или крепят на столе станка (щуп инструмента). Станок подводит его к поверхности, и в момент касания щуп выдаёт сигнал срабатывания. Система ЧПУ по этому сигналу мгновенно запоминает текущие координаты осей. Это работает как функция пропуска (skip): на Fanuc — команда G31, на Siemens — MEAS и MEASA, на Heidenhain — циклы TCH PROBE. По измеренным координатам считаются размеры, положение нулевой точки и поправки на инструмент.
Чувствительный элемент у большинства контактных щупов кинематический. Подвижная часть со стилусом опирается на три пары опорных элементов, образующих электрическую цепь. При отклонении стилуса одна из пар размыкается, и электроника формирует сигнал. После отвода щуп возвращается в исходное положение с высокой повторяемостью. Часть современных моделей использует тензометрические или другие датчики, а не механический контакт. Тогда меньше влияет направление касания и усилие срабатывания.
Щуп решает три основные задачи:
- Привязка заготовки. Определение плоскости, кромки, центра отверстия или бобышки и автоматическая запись нуля в таблицу смещений.
- Контроль детали на станке. Измерение размеров между проходами или после обработки, автоматическая коррекция при выходе в допуск.
- Измерение инструмента. Определение длины и радиуса, контроль износа и поломки без снятия инструмента из шпинделя.
Подробнее о составе систем и их роли в цикле обработки — в обзоре контактных измерительных систем для производственных станков. Если нужна оценка выгоды, посмотрите материал о том, как инструментальный щуп сокращает наладку.
Виды измерительных щупов
Классифицировать щупы удобно по трём признакам: что они измеряют, как передают сигнал и по какому принципу срабатывают.
По назначению
- Щупы заготовки — устанавливаются в шпиндель, измеряют деталь. Имеют сменный стилус с рубиновой сферой.
- Щупы инструмента — стационарно закрепляются в рабочей зоне. Инструмент касается их торцом или боковой стороной, поэтому они рассчитаны на частые контакты с твёрдым сплавом. Бесконтактные лазерные системы измеряют инструмент без касания и позволяют контролировать профиль режущей кромки.
- Специализированные головки — шарнирные и индексируемые головки для координатно-измерительных машин и сложных измерительных схем.
По способу передачи сигнала
- Кабельные — сигнал идёт по проводу. Подходят для токарных станков, где щуп установлен стационарно, и для станков без автоматической смены.
- Оптические (инфракрасные) — сигнал передаётся световым импульсом на приёмник, закреплённый на станке. Нужна прямая видимость между щупом и приёмником.
- Радиощупы — сигнал идёт по радиоканалу, прямой видимости не требуется. Полезны на крупных станках и на столах с поворотными осями, где щуп часто оказывается за деталью или приспособлением.
По принципу срабатывания
- Кинематические — классическое решение с механическим размыканием цепи.
- Тензометрические и пьезоэлектрические — срабатывание по изменению нагрузки, более ровная картина точности при разных направлениях касания.
- Бесконтактные оптические и лазерные — измеряют инструмент и детали без физического касания, применяются там, где важна скорость и сохранность тонкого инструмента.
В каталоге представлены щупы серии TC от Blum. Ниже — карточки моделей, с которых обычно начинают подбор оптического или радиощупа для станка.
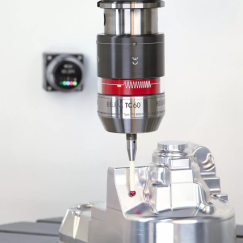
Измерительный щуп для станков с ЧПУ: привязка заготовки и контроль размеров прямо на станке. Парная модель TC50 | TC60 — исполнения линейки подбираются под способ передачи сигнала и станок.
Более подробно об этой паре — в статье «Blum TC50 и TC60: как выбрать щуп».
Сравнение способов передачи сигнала
Способ передачи сигнала — главный практический критерий. Он определяет, где щуп можно использовать, насколько сложен монтаж и какие помехи возможны. В таблице — общие свойства каждого типа. Конкретные значения дальности и условий приёма смотрите в паспорте модели.
| Параметр | Кабельный | Оптический (ИК) | Радио |
|---|---|---|---|
| Передача сигнала | По проводу | Световой импульс на приёмник | Радиоканал на приёмник |
| Прямая видимость | Не нужна | Нужна | Не нужна |
| Автоматическая смена щупа | Невозможна или сложна | Возможна | Возможна |
| Питание | От станка или блока интерфейса | Батареи в щупе | Батареи в щупе |
| Типичные ограничения | Обрыв и износ кабеля | Загрязнение окна, СОЖ, стружка | Помехи в эфире, настройка канала |
| Типичное применение | Токарные станки, станки без смены | Обрабатывающие центры средних размеров | Крупные станки, пятиосевые, станки с экраном вокруг рабочей зоны |
Эти варианты не исключают друг друга: у ряда производителей одна и та же линейка выпускается в нескольких исполнениях под разные способы передачи сигнала. Это упрощает унификацию стилусов и методик работы на парке станков.
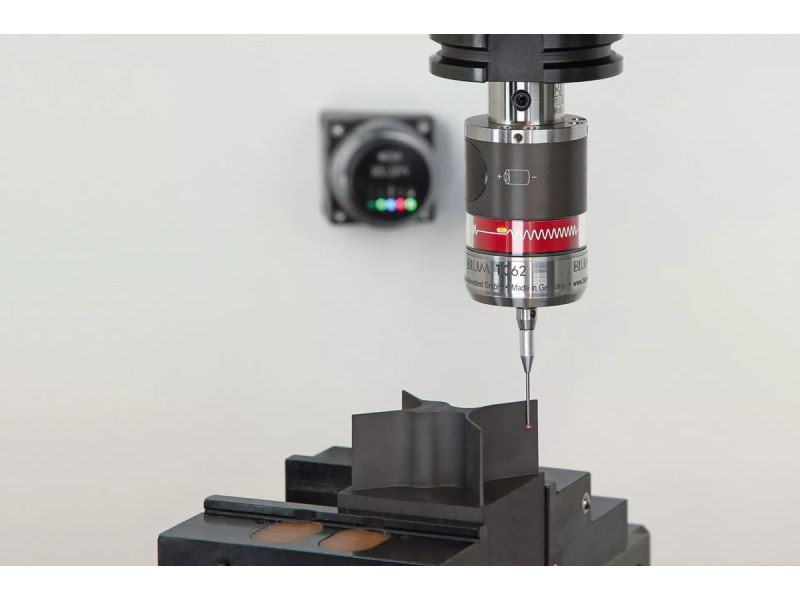
Измерительный щуп из серии TC для контроля заготовки на станке. Исполнения TC52 и TC62 различаются способом работы, уточните нужное под ваш станок и интерфейс.
Как выбрать щуп для своего станка
Подбор начинается не с каталога, а с описания задачи и станка. Пройдите по списку:
- Что измеряем. Если нужна только привязка заготовки, подойдёт базовая модель. Если планируется постоянный контроль размеров с автокоррекцией, учитывайте повторяемость и стабильность в разных направлениях касания.
- Тип станка и размеры рабочей зоны. Для крупных станков и поворотных столов чаще нужен радиоканал. Для токарного станка с небольшим рабочим объёмом достаточно кабельного или оптического варианта.
- Система ЧПУ. Убедитесь, что есть вход для сигнала пропуска (Fanuc, Mitsubishi, Siemens, Heidenhain поддерживают его в штатной комплектации, но требуется интерфейс и параметры). Для Fanuc также учитывайте, есть ли опция макропрограмм Custom Macro B.
- Интерфейс щуп — станок. Оптическим и радиощупам нужен приёмник и блок интерфейса. Проверьте, какое напряжение и тип выходного сигнала он выдаёт и принимает ЧПУ.
- Стилус и держатель. Конус хвостовика должен совпадать со шпинделем. Длина и диаметр сферы стилуса должны подходить под ваши детали. Длинный стилус даёт больший люфт и ошибку.
- Условия эксплуатации. СОЖ, стружка, перепады температуры. Класс защиты указан в паспорте. Радио- и оптические щупы имеют разный расход батарей.
- Совместимость с имеющимся парком. Если на заводе уже используются щупы одного производителя, проще сохранить единую методику, стилусы и ПО.
Для систем Renishaw подробности собраны в материалах «Renishaw для фрезерного станка: выбор» и «Датчики Renishaw для ЧПУ: как выбрать». Если выбираете между системами разных производителей, пригодится сравнение по подходу к ЧПУ Fanuc, Siemens и Renishaw. Каталог щупов Renishaw — в разделе щупы Renishaw, а другие решения для контроля процесса — в разделе контроль процесса на производстве.
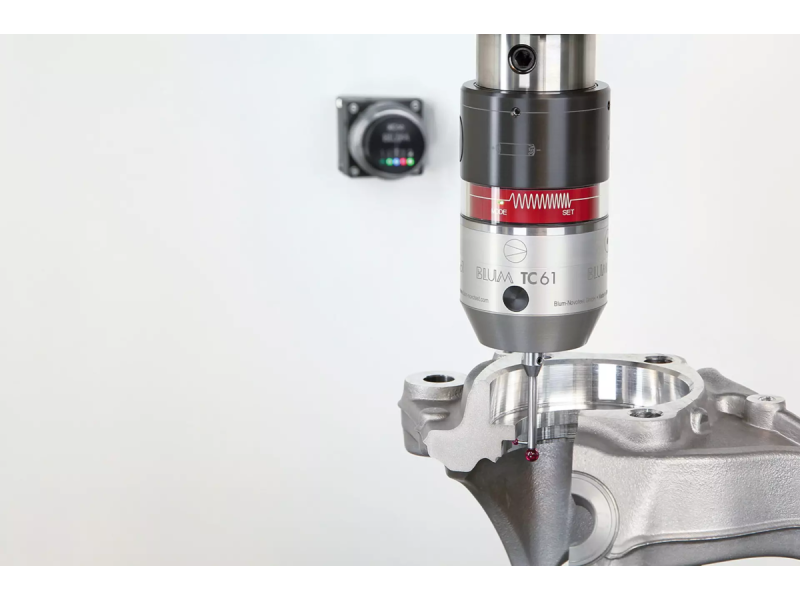
Ещё одна модель линейки TC для измерения на станке. Подбирайте исполнение по способу передачи сигнала и типу ЧПУ, мы поможем сверить по паспорту.
Подключение, программирование и калибровка
Щуп — лишь часть системы. Точность измерений определяется тем, как он подключён, как написаны циклы и как выполнена калибровка. Вводить его в работу лучше в таком порядке.
Монтаж и подключение
- Установите приёмник так, чтобы он «видел» щуп во всех рабочих позициях шпинделя. Для оптики проверьте положение при максимальном вылете и в крайних координатах.
- Подключите выход интерфейса к входу пропуска ЧПУ по схеме производителя. Сверьте полярность и тип сигнала (нормально замкнутый или разомкнутый).
- Включите соответствующие параметры ЧПУ и проверьте срабатывание вручную: коснитесь стилуса и убедитесь, что станок получил сигнал и остановил ось.
Программирование измерений
Базовая последовательность одинакова для всех систем: подвод на безопасное расстояние, медленное касание с постоянной подачей, фиксация координат по сигналу, отвод. На Heidenhain можно использовать готовые циклы TCH PROBE, на Siemens — измерительные циклы SINUMERIK, на Fanuc чаще применяют макропрограммы с G31. Подачу касания подбирайте согласно руководству щупа, не используйте ту же скорость, что и для обработки.
Калибровка
Калибровку проводят после установки, после замены стилуса и при подозрении на удар. Обычно определяют три величины:
- длина щупа — по плоскости эталона или поверхности известной высоты;
- эффективный радиус сферы стилуса — по эталонному кольцу или калибровочной сфере;
- смещение стилуса относительно оси шпинделя — по отверстию или бобышке, при необходимости с учётом ориентации шпинделя.
Подробнее про методику и частоту — в материале «Калибровка щупа Renishaw и точность измерений». Для проверки самой геометрии станка используют эталонные средства, например калибровочную сферу Renishaw.
Если у вас нет опыта настройки, специалисты выполняют установку датчиков измерения детали и привязки инструмента с подключением к ЧПУ и написанием циклов.
Типичные ошибки и обслуживание
Большая часть проблем со щупами повторяется от предприятия к предприятию. Вот самые частые:
- Нет калибровки после замены стилуса. Любая замена или перетяжка меняет длину и радиус. Без пересчёта ошибки становятся систематическими.
- Слишком высокая скорость касания. Вырастает задержка срабатывания, и вместе с ней ошибка. Используйте рекомендуемую подачу.
- Загрязнённый щуп. Масляная плёнка и стружка на сфере или в окне приёмника искажают результат и приводят к пропускам сигнала.
- Разряженные батареи. Щуп начинает работать нестабильно: пропускает срабатывания, теряет связь. Меняйте элементы по графику и ведите журнал.
- Столкновение. После удара стилус изгибается, а внутренний механизм может сместиться. Проверьте щуп по эталону и при необходимости замените стилус. Подробности — в материалах про столкновение щупа и замену погнутого стилуса.
- Неверный выбор стилуса. Слишком длинный или тяжёлый стилус увеличивает ошибку и снижает чувствительность.
- Игнорирование защитных элементов. Для ряда щупов предусмотрены ломкие вставки, которые спасают механизм при столкновении. Подробнее — в разделе ломких вставок Renishaw.
Регулярное обслуживание несложно: протирайте щуп и приёмник, проверяйте состояние стилуса, раз в смену или неделю выполняйте контрольное измерение эталона, а также фиксируйте результат. Если разброс контрольных измерений растёт, это сигнал, что пора диагностировать щуп или станок. Когда проблема уже возникла, см. разбор «Ремонт датчика Renishaw: когда менять» и «Ошибки Renishaw: причины и устранение».
FAQ: частые вопросы
Чем щуп заготовки отличается от щупа инструмента?
Щуп заготовки устанавливается в шпиндель и измеряет деталь: базы, размеры, положение нуля. Щуп инструмента закреплён на столе и измеряет длину и радиус инструмента, а также позволяет контролировать износ и поломку.
Какой щуп лучше: оптический или радио?
Оптический проще и дешевле, но требует прямой видимости между щупом и приёмником. Радиощуп лучше для крупных станков и столов с поворотными осями, где щуп часто закрыт деталью или приспособлением.
Как часто нужно калибровать щуп?
Обязательно после установки, замены стилуса и любого столкновения. В процессе эксплуатации периодичность задаёт технолог, часто это контрольное измерение эталона в начале смены или недели. Уточняйте по руководству щупа.
Можно ли установить щуп на старый станок?
Как правило, да, если ЧПУ поддерживает вход сигнала пропуска и есть возможность написать измерительные циклы. Нужно проверить интерфейс, параметры ЧПУ и тип хвостовика шпинделя.
Что делать, если щуп пропускает срабатывания?
Проверьте батареи, чистоту сферы и окна приёмника, затяжку стилуса и скорость касания. Если не помогло, выполните калибровку и проверьте щуп по эталону, при необходимости обратитесь на диагностику.
Заключение
Измерительный щуп окупается там, где станок простаивает из-за ручной привязки или брак возникает из-за ошибок установки. Тип щупа определяется станком и задачей: кабельный для простых случаев, оптический для типичных обрабатывающих центров, радио для больших рабочих зон и сложной кинематики. После выбора критично правильное подключение, калибровка и регулярный контроль точности.
Если сомневаетесь в выборе щупа, нужен подбор под вашу систему ЧПУ, приёмник, стилус или расходные элементы, обратитесь к специалистам ООО «Эффективное производство». Мы подберём комплект по паспорту станка, поставим оборудование и при необходимости поможем с подключением и настройкой.
Связанные материалы
Читайте также